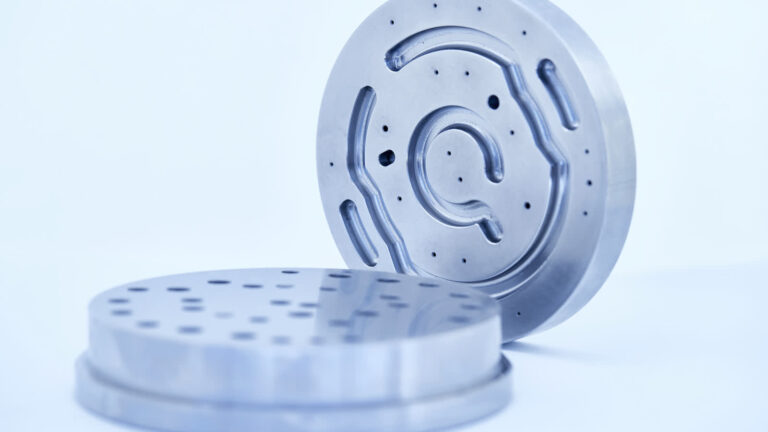
Werkzeuge mit konturnaher Temperierung

Start/Lohnlöten
LohnfertigungVakuumlöten, Schutzgaslöten und Induktionslöten aus einer Hand
Die Harnischmacher GmbH lötet Bauteile als Dienstleister – vom Prototyp oder Einzelteil bis zur Serienfertigung. Je nach Werkstoff, Geometrie und Stückzahl kommen dabei drei Verfahren zum Einsatz: Vakuumlöten, Schutzgaslöten und Induktionslöten. Gefertigt wird am Standort Fröndenberg in Nordrhein-Westfalen, das Qualitätsmanagement ist nach DIN EN ISO 9001 zertifiziert.
Wir sind ein spezialisierter Dienstleister für das Fügen und Löten von Baugruppen: Sie liefern Bauteile und Anforderungen, wir wählen das geeignete Verfahren, führen den Lötprozess durch und liefern die fertige Baugruppe zurück. Interessant ist das insbesondere dann, wenn eigene Ofenanlagen fehlen, das Verfahren nur gelegentlich benötigt wird oder besondere Prozess- und Qualitätsanforderungen bestehen.
Alle drei Verfahren stehen im eigenen Haus zur Verfügung. Sie müssen sich vor einer Anfrage also nicht festlegen: Schicken Sie uns Ihre Zeichnung, und wir prüfen, welches Verfahren technisch und wirtschaftlich am besten zu Ihrem Bauteil und Ihrer Stückzahl passt. Zusätzlich bieten wir die Vormontage der Einzelkomponenten sowie die Endprüfungen der gelöteten Baugruppe an.
Auf Wunsch beginnt die Zusammenarbeit schon früher. Wir beraten Sie bereits in der Konstruktionsphase, damit Ihr Bauteil lötgerecht gestaltet ist – so lassen sich notwendige Anpassungen möglichst früh berücksichtigen.
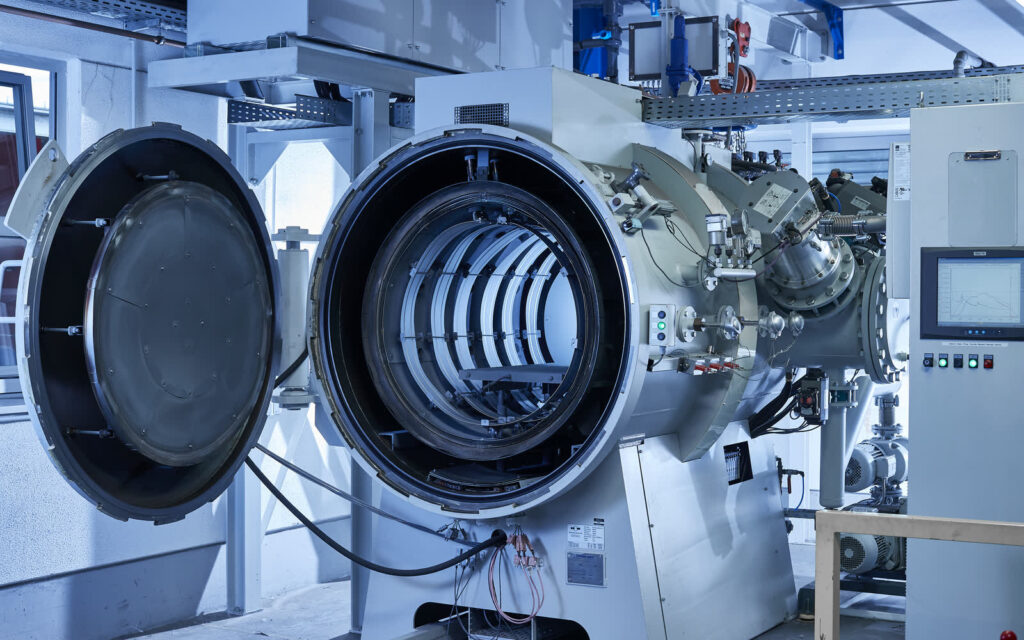
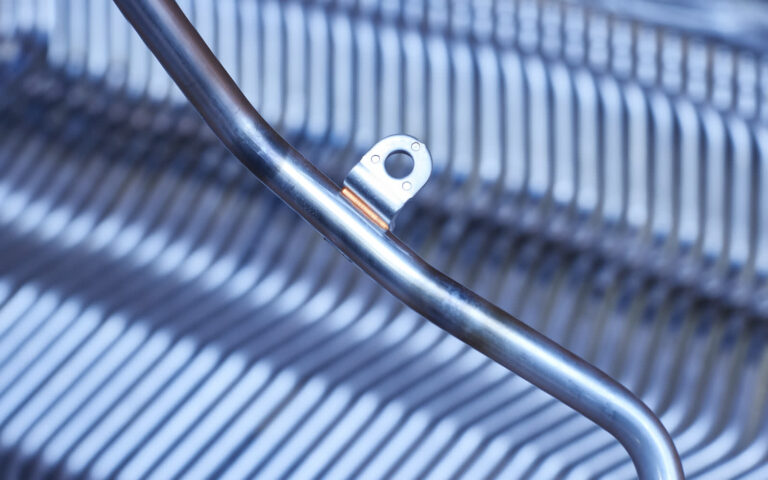
Für anspruchsvolle Fügeverbindungen aus gleich- oder verschiedenartigen Materialien – wir löten Edelstahl, Stahl, Kupfer, Hartmetall, Keramik und Sonderwerkstoffe.
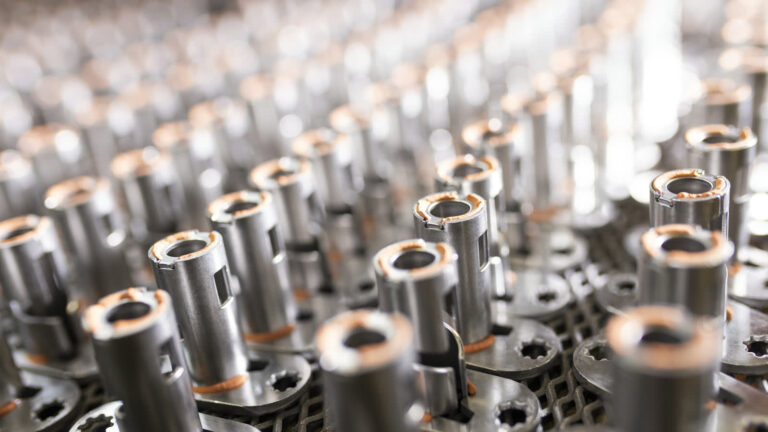
Fünf Vakuumanlagen stehen zur Verfügung. Der größte Nutzraum misst 2.000 × 900 × 900 mm bei bis zu 1.300 kg Chargengewicht. Auf Wunsch lässt sich das Härten direkt an den Lötprozess anschließen.
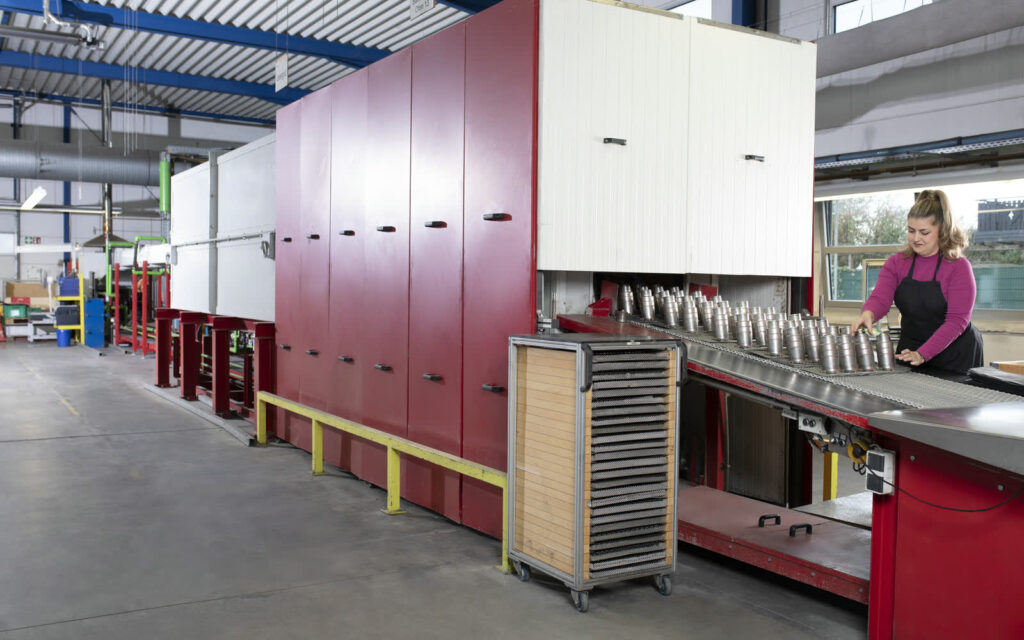
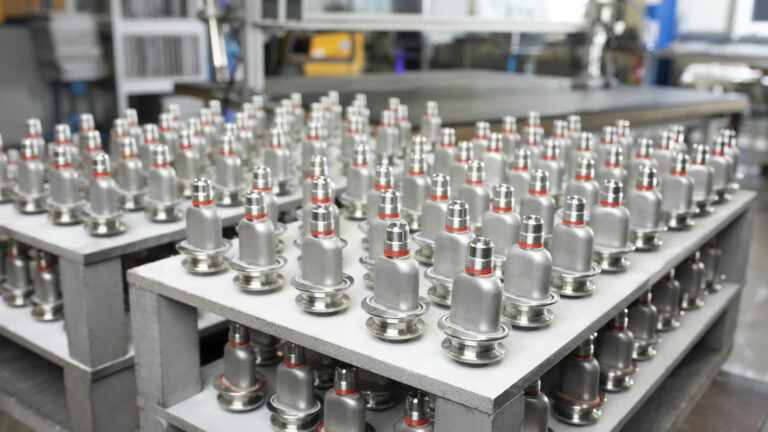
Ein wirtschaftliches Lötverfahren bei dem unter Schutzgasatmosphäre gelötet wird. Die Bauteile durchlaufen den Ofen kontinuierlich und verlassen ihn blank, so dass eine zusätzliche Reinigung entfällt. Besonders geeignet für Serienfertigungen mit höheren Stückzahlen.
Fünf Durchlauföfen stehen bereit, davon drei speziell für Edelstähle. Sie können je nach Anwendungsfall mit einem Wasserstoff-Stickstoff-Gemisch (H2/N2) oder mit 100 % Wasserstoff (H2) betrieben werden. Die maximale Größe unserer Anlagen beträgt H 600 x B 185 mm.
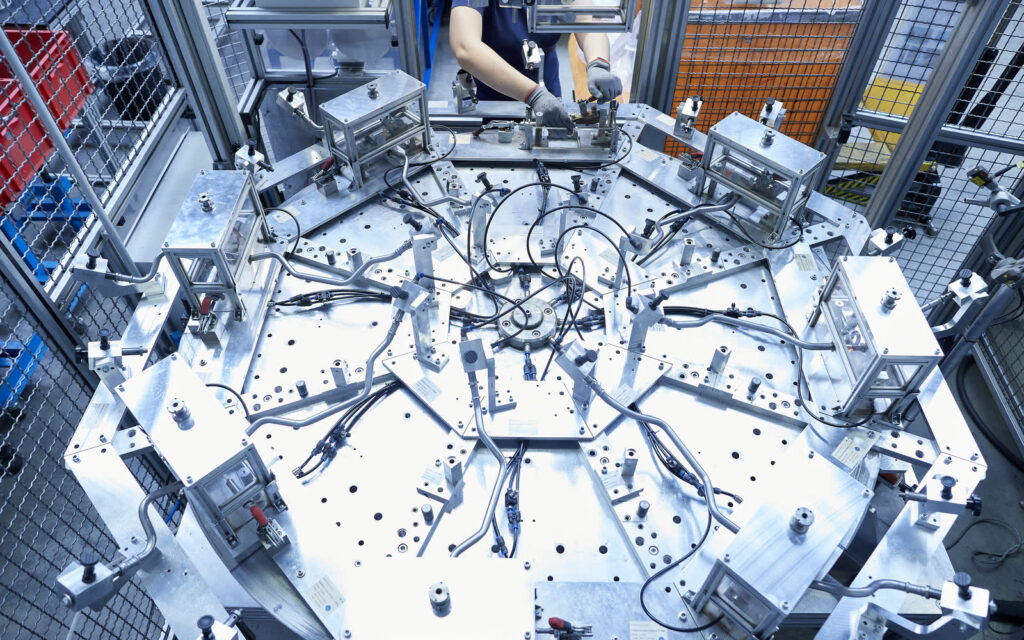
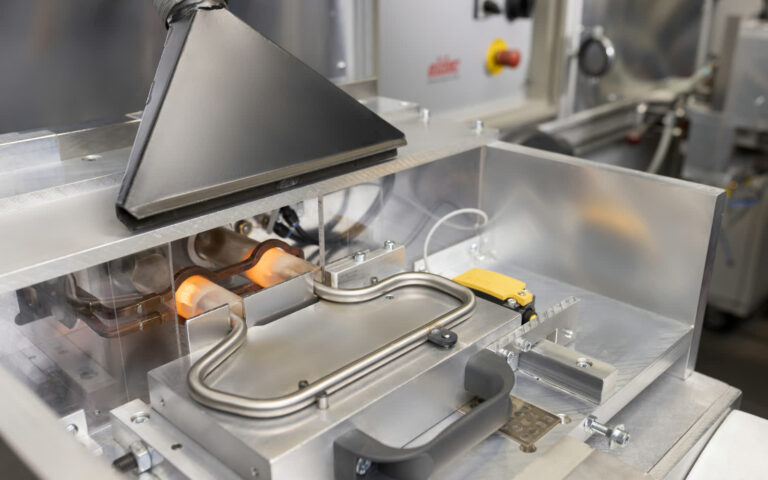
Wenn nur die Fügestelle erhitzt werden darf: schnelle, punktgenaue Erwärmung unter Schutzgas
Vier Anlagen mit individuell gefertigten Induktoren, darunter drei Rundschalttische und eine Tischanlage für spezielle Geometrien.
| Vakuumlöten | Schutzgaslöten | Induktionslöten | |
|---|---|---|---|
| Erwärmung | gesamte Baugruppe | gesamte Baugruppe | lokal, nur der Fügebereich |
| Bauteilgröße | bis 2.000 × 900 × 900 mm, bis 1.300 kg | bis B 600 x H 185 mm | auf Anfrage |
| Werkstoffe | Edelstahl, Stahl, Kupfer, Hartmetall, Keramik | Edelstahl, Stahl, Hartmetall | Edelstahl, Stahl |
| Flussmittel | nicht erforderlich | nicht erforderlich | nicht erforderlich |
| Besonderheit | Härten direkt im Anschluss möglich | Löten unter Schutzgas (N2, Formiergas) | |
| Anlagen | 5 | 5 | 4 |
Für eine belastbare Einschätzung benötigen wir die Zeichnung oder ein Muster, die Werkstoffe der Fügepartner, die geplante Stückzahl und – falls vorhanden – die Anforderungen an die Lötverbindung, etwa Dichtheit oder Festigkeit. Fehlende Angaben klären wir im direkten Austausch.
Wir prüfen die Lötbarkeit, wählen Verfahren und Lotwerkstoff und melden uns mit einer fachlichen Einschätzung und einem Angebot. Sonderwerkstoffe prüfen wir vorab gesondert auf Lötbarkeit.
Vor dem Serienanlauf erfolgt auf Wunsch die Bemusterung – die Anforderungen und den Umfang stimmen wir gemeinsam ab.
Nach Ihrer Freigabe fertigen wir in Serie, in reproduzierbarer Qualität und mit der vereinbarten Dokumentation. Auf Wunsch einschließlich Vormontage, Prüfung und Kennzeichnung.
Vor allem, wenn eigene Ofenanlagen fehlen oder deren Anschaffung sich bei der benötigten Menge nicht rechnet, wenn Löten nur gelegentlich gebraucht wird und wenn Kapazitätsspitzen abgefangen werden müssen. Auch für Werkstoffkombinationen, die im eigenen Haus nicht beherrscht werden, ist die Vergabe an einen Lohnfertiger eine Lösung.
Regelmäßig verarbeitet werden Edelstähle, unlegierte Stähle und Kupferwerkstoffe. Auch Werkstoffkombinationen sind möglich, etwa Hartmetall auf Stahl oder Kupfer auf Edelstahl. Sonderwerkstoffe werden vorab auf Lötbarkeit geprüft.
Der größte Vakuumofen hat eine Kammer von 2.000 × 900 × 900 mm, das maximale Chargengewicht beträgt ca. 1.300 kg. Bauteile für die Durchlauföfen dürfen max. B 600 x H 185 mm groß sein. Beim Induktionslöten kommt es auf die Bauteilgeometrie an, bitte fragen Sie bei uns an.
Ja. Es gibt keine Mindeststückzahl. Einzelteile, Muster und Prototypen werden ebenso gefertigt wie Großserien.
Zeichnung oder Muster, die Werkstoffe der Fügepartner, die geplante Stückzahl sowie die Anforderungen an die Lötverbindung – z.B. Leckraten. Je vollständiger die Angaben, desto belastbarer die Einschätzung.
Ja. Für eine qualitativ hochwertige Lötverbindung müssen definierte technische Anforderungen wie etwa Lotspalt, Einstecktiefe und Oberflächenbeschaffenheit eingehalten werden. Diese Parameter stimmen wir bereits in der Konstruktionsphase eng mit Ihnen ab – Anpassungen sind vor der Fertigung deutlich einfacher als danach.
In der Regel nicht. Beim Vakuum- und Schutzgaslöten verhindert die Ofenatmosphäre die Oxidation, Flussmittel ist überflüssig. Auch beim Induktionslöten wird bei vielen gängigen Werkstoffen flussmittelfrei gearbeitet, indem die Lötstelle mit Stickstoff oder Formiergas gespült wird.
Das hängt von Werkstoff, Geometrie, Belastung und den Anforderungen an die Verbindung ab. Für das Löten spricht, dass der Grundwerkstoff nicht aufgeschmolzen wird: Das Bauteil verzieht sich weniger, es lassen sich Werkstoffe verbinden, die sich nicht schweißen lassen, und viele Fügestellen können in einem Arbeitsgang entstehen. Wir nutzen diverse Schweißverfahren als Vorfixierung für die Lötprozesse.
Möglich sind unter anderem Härteprüfung, Lehrenprüfung, Dichtheitsprüfung mit Luft oder Helium sowie entsprechende Kennzeichnung und Beschriftung. Das Qualitätsmanagement ist nach DIN EN ISO 9001 zertifiziert.
Die Fertigung erfolgt vollständig am Standort Fröndenberg an der Ruhr in Nordrhein-Westfalen, zwischen Dortmund und dem Sauerland.
Wir sind ein serviceorientiertes Unternehmen mit hoher technischer Beratungskompetenz und Erreichbarkeit.
Wir stehen für eine partnerschaftliche und transparente Kommunikation mit unseren Kunden. Durch kurze Reaktionszeiten und einen fundierten technischen Austausch gewährleisten wir eine effiziente und lösungsorientierte Zusammenarbeit auf Augenhöhe.
Unsere Angebote sind klar strukturiert, inhaltlich präzise und konsequent an Ihrer Aufgabenstellung ausgerichtet.
Für eine qualitativ hochwertige Lötverbindung müssen definierte technische Anforderungen wie Lotspalt, Einstecktiefe und Oberflächenbeschaffenheit eingehalten werden. Die Absicherung dieser Parameter erfolgt bei uns in enger Abstimmung mit Ihnen.
Bereits in der Konstruktionsphase unterstützen wir Sie umfassend bei der Auslegung. So stellen wir sicher, dass alle löttechnischen Voraussetzungen erfüllt und offene Fragestellungen frühzeitig geklärt werden.
Definierte Lötprozesse, reproduzierbare Ofenprogramme sowie klar dokumentierte Arbeitsanweisungen und Fertigungsvorgaben bilden die Grundlage für konstant hochwertige und wiederholbare Lötergebnisse.
Auch nachgelagerte Prozessschritte betrachten wir ganzheitlich. Von Vorrichtungen zum präzisen Vorfügen der Bauteile bis hin zu durchdachten Lösungen für die Dichtheitsprüfung.
Kennzeichnungen, Prozessbescheinigungen sowie fertigungsbegleitende Qualitätskontrollen lassen sich ebenfalls realisieren.
Direkt anrufen
+49 2373 9772-30oder
Wir rufen Sie zurück
Innerhalb eines Arbeitstages.
Danke! Wir melden uns innerhalb eines Arbeitstages bei Ihnen.